
 +7 (343) 221-53-39
 market@termoagregat.ru
 с 8-00 до 18-00

Камеры сушильные с выкатным подом
Назначение
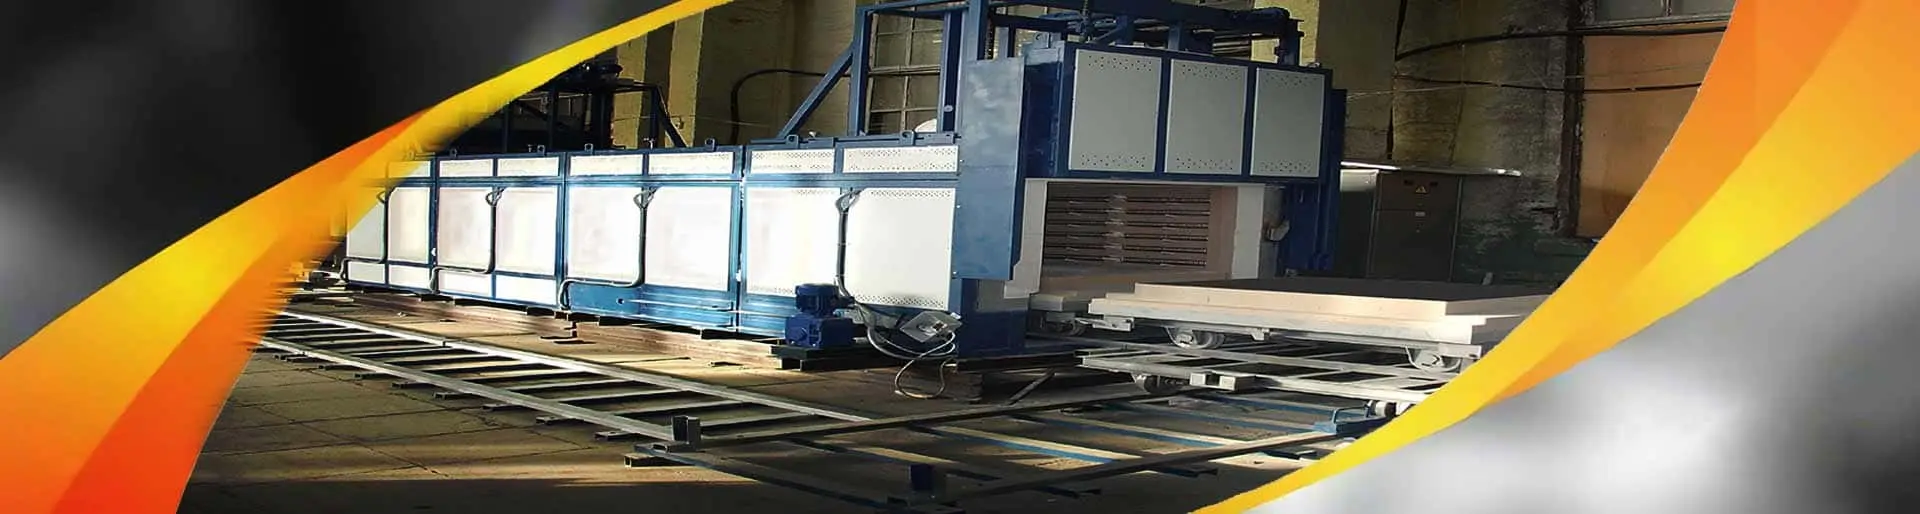
В сушильных камерных электропечах с выкатным подом производят процессы нагрева под сушку, полимеризацию, низкий отпуск, нагрев перед запрессовкой и крупногабаритных изделий (роторов, статоров) или контейнеров с более мелкими заготовками. Выдвижной под удобен при эксплуатации для вертикальной загрузки и выгрузке краном на подину печи.
Описание конструкции
Камера сушильная является электропечью, в которой все устройства оптимизированы под процессы испарения влаги (сушки), полимеризации компонентов при повышенной температуре. Основное отличие от печей для термообработки в том, что, термообработка проводится в герметичной металлической камере, где теплоизоляция находится снаружи и не контактирует с нагреваемыми изделиями и материалами.

Каркас камеры выполняется свариванием труб и профилей в прямоугольную ферму в виде горизонтальной камеры. Ферма герметично обшивается стальными кожухами в газоплотный корпус. С загрузочной (лицевой) стороны остаётся проём под проход выкатного пода и заслонки. В кожухах имеются отверстия под установку нагревателей, вентиляторов, приварены патрубки для отвода воздуха. Снаружи каркас перекрывается съёмными декоративными панелями для ограничения доступа к токопроводам нагревателей, теплоизоляции и придания эстетичного вида.

Потокообразующие экраны размещены внутри каркаса рабочей камеры и отстоят на величину размещения Тенов. Экраны необходимы для создания конвекционного потока, повторяют форму рабочей камеры, изготавливается из листовой коррозионно-стойкой стали, размещаются горизонтально чуть ниже колёс вентиляторов шпильками подвешиваются к кожуху свода. К экранам свода подведены элероны для направления теплового потока на ТЭНы и частично для выдавливания из рабочего пространства. Далее канал отвода продувочного воздуха соединяется с шиберным затвором.

Циркуляция газа (Конвекция) На своде, по центру каждой температурной зоны устанавливается вентиляторная стойка с электродвигателем, вал которого соединён с валом вентилятора. В стойке вал фиксируется в подшипниках, заводится в камеру нагрева, где соединяется гайкой с колесом центробежного вентилятора. Колесо вентилятора засасывает воздух из центра рабочего пространства и направляет его в каналы между кожухом и потокообразующим экраном, где он нагревается от Тэнов и через окна внизу распределённо направляется обратно в рабочую камеру, где передаёт тепло заготовкам и снова поднимается вверх к колесу вентилятора. Таким образом, происходит теплообмен (нагрев) конвекцией от нагретого воздушного потока. Для минимизации вибрации опорный лист вентилятора опирается на каркас через силиконовые прокладки и силиконовые втулки.

Нагрев заготовок производится, преимущественно, конвекцией от закрытых трубчатых элементов Тэнов (нагревателей). Выполнены из коррозионно-стойкой никелевой стали, имеют оребрение эвольвентой из ленты, токопроводы выполнены с удлинёнными шпильками М4. Нагреватели устанавливаются на две боковые стенки, в пространство между кожухом и потокообразующими экранами. Эвольвенты нагревателей практически полностью перекрывают канал для прохода воздуха и эффективно обдуваются. Монтажные части нагревателей фиксируются через специальные втулки с прижатием винтами.

Теплоизоляция. Пространство камеры нагрева и пода, между внутренним кожухом и наружными декоративными панелями, заполняется слоями теплоизоляционных матов и плит. Внутренний слой, обращённой к рабочей поверхности, футеруется матами из базальтовой теплоизоляцией марки БВТМ -ПМ/Ф1 (с фольгированным слоем внутрь) и плитами марки БВТМ -ПМ, обращёнными к наружной поверхности. Теплоизоляция фиксируется в пазах и карманах, местами приваренными к кожуху гвоздями, шпильками. Суммарная толщина теплоизоляционного слоя составляет не менее 150 мм.

Контроль конвекции необходим для мониторинга работы вентилятора и обеспечения я обдува нагревателей и равномерного прогрева заготовок. Для контроля конвекции в зону действия каждого вентилятора выведена трубка (типа пито). При работе центробежный вентилятор создаёт динамическое давление. Трубка пито повёрнута торцом к колесу вентилятора и воспринимает давление потока от вентилятора, по трубке давление передаётся на датчик-реле давления «РД-016-0,25ДД». Датчик передаёт сигнал на сенсорную панель, которая, при включённом вентиляторе и отсутствии давления отобразит аварию и автоматически отключит нагрев в этой зоне.

Продувка. Для отвода паров и возгонов в потокообразующий канал выведены два патрубка для отвода печных газов, которые открываются по команде оператора или по программе. Каждый патрубок размещён рядом с колесом вентилятора и часть потока, с напором, попадает в забрало продувочного патрубка. Для запирания потока продувочный патрубок соединяется, через фланцы, с приводной шиберной задвижкой. Для дальнейшего отвода возгонов и паров к фланцу задвижки необходимо подвести вытяжную магистраль.

Термопреобразователи , тип (К), устанавливаются на боковой стенке, примерно в центре каждой тепловой зоны, проходит через футеровку и выступают в рабочее пространство не менее чем на 50 мм. Имеется возможность вводить контрольную термопару в рабочее пространство печи через отверстие в заслонке.

Выкатной под Под представляет собой сварной металлический каркас сваренный из профилей и листов в виде неприводной тележки. Каркас имеет элементы для установки на ней печной заслонки (двери) и оси для сопряжения с цевочными рейками. Внутри тележки имеются рёбра жёсткости, которые сверху перекрывает опорный лист. Рёбра жёсткости внутри тележки совпадают с опорными поверхностями подовых решёток. Поверхности, обращённые к центру, выполнены из коррозионно-стойкой стали. Изнутри под футеруется базальтовыми матами и плитами. Каркас тележки опирается на три колёсные пары. Ролики тележки, являются направляющим устройством, имеют ободья для сопряжения с рельсовым путём. По боковым стенкам вставляются оси для сопряжения с рейками цевочного механизма.Механизм линейного перемещения пода состоит из двух мотор-редукторов марки NMRV - 075 - 60 - 23,3 - 0,75 и звёздочек, в качестве тянущего механизма.

Печная заслонка выполнена в виде стального сварного каркаса в форме короба с элементами установки на под печи и четырьмя кронштейнами для сопряжения с линейными поджимами (актуаторами). Заслонка устанавливается вертикально на торце пода и перемещается вместе с ним для плотного запирания рабочего пространства. Предусмотрены элементы для корректировки положения, для более плотного сопряжения камеры и заслонки. По периметру заслонки имеется шнуровое уплотнение, по которому производится сопряжение (поджатие). Внутренние поверхности заполнены керамоволокнистыми плитами «Kaowool boards».

Подовые решётки. Для подачи конвекционного воздуха под заготовки сверху на подину печи устанавливаются две продуваемые подовые решётки. Подовые решётки выполнены сварными конструкциями из коррозионно-стойкой никелевой стали 12Х18Н10, усилены рёбрами, фиксируются к выкатному поду.
Электрооборудование и система управления
Силовое и регулирующее оборудование электропечи, смонтированы в отдельно стоящем шкафу управления. Шкаф соединяется с печью силовыми кабелями в металлических гофрарукавах.

Контроль и регулирование температуры в печи осуществляется автономно, от температурных датчиков, хромель-алюмелевых ТХА(К). Электропечь оснащается четырьмя сдвоенными датчиками температуры. Две термопары для регулирования и две для контроля, регистрации (четыре запасные). Одна из контрольных термопар дополнительно задействована для регистрации температуры, и для блокировки по перегреву (для отключения печи при превышении предельной температуры, по умолчанию 320° С).
Управляет нагревом цифровой многоканальный терморегулятор модельного ряда «Термодат 19Е6». Регулирование ведётся по методу «широтно-импульсной модуляции». Для регистрации температуры и по времени может быть применён бумажный регистратор температурных режимов модели «Технограф -160». Регулятор температуры использует стандартные программные ПИД функции терморегулятора. Система управления предусматривает не только ведение требуемых режимов, но и обеспечивает защиту от аварийных и блокировку от недопустимых ситуаций на основе логического контроллера с управлением от сенсорной панели.
Управление приводами. Производится полуавтоматическое управление приводами и остальными устройствами по команде оператора от (тумблеров) на силовом шкафу или от кнопок на сенсорной панели. Приборы регулирования нагревом выведены на лицевую панель силового шкафа.
Задание всех требуемых режимов и настроек производится кнопками на сенсорной панели или лицевой панели ШУ. С помощью этих же кнопок возможно в любой момент времени высветить на цифровом табло прибора текущую температуру. Более подробно о работе и настройках приборов отражено в эксплуатационной документации на прибор.
Регулирование частоты электродвигателя привода выката пода обеспечивается с помощью преобразователя частоты. А в случае сбоя любого механизма авария отобразится на мониторе сенсорной панели.
Таблица технических характеристик
| Обозначение | Раб. размеры,мм (шир×дл×выс) | Габ. размеры, мм(дл×шир×выс) | Мощность, кВт | Масса, т | Макс. температура ° С |
|---|---|---|---|---|---|
| КСВ 10.12.16/3,5 | 1000×1200×1600 | 1800×2200×3100 | 30 | 3 | 350 |
| КСВ 10.20.18/3 | 1000×2000×1800 | 2100×3300×3400 | 80 | 4,5 | 300 |
| КСВ 16.25.16/3 | 1600×2500×1600 | 2800×3700×3200 | 100 | 5 | 300 |
| КСВ 18.27.20/3,5 | 1800×2700×2000 | 3000×3800×3400 | 120 | 6 | 350 |
| КСВ 20.30.20/4 | 2000×3000×2000 | 33000×4100×3500 | 180 | 9 | 400 |
Эскиз конструкции


Данная конструкция подразумевает проведение сушки различных материалов с широким диапазоном контроля и регулирования параметров термообработки и работы приводных устройств. Распределённый механизированный прижим заслонки, через гибкие шнуровые уплотнения, минимизирует утечки печного газа. Оригинальная конструкция вентиляторной стойки, с фиксацией через резиновые прокладки, по упорам, не передаёт вибрацию на корпус. Визуализация работы всех устройств наглядно отображает параметры всех основных устройств. Каждая сушильная камера проходит заводские испытания с проведением настроек на необходимые эксплуатационные характеристики.
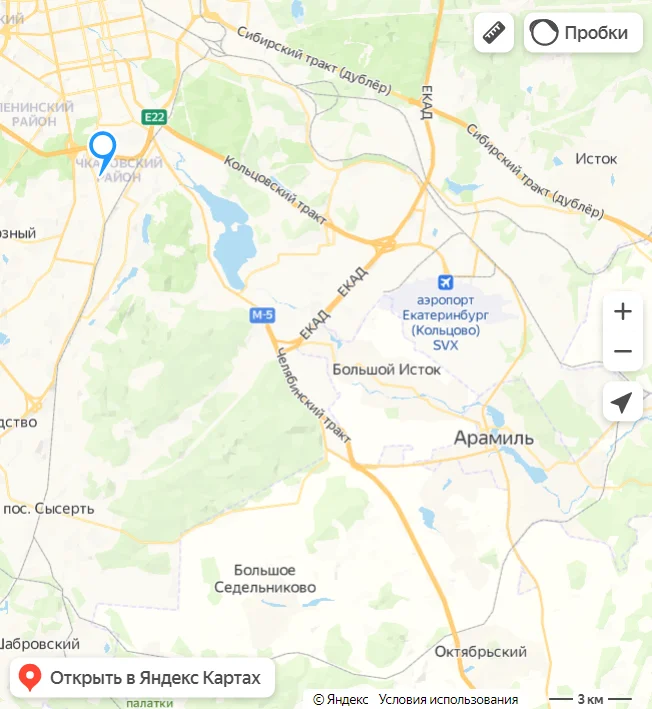

(территория ОАО "Уральский завод РТИ")


